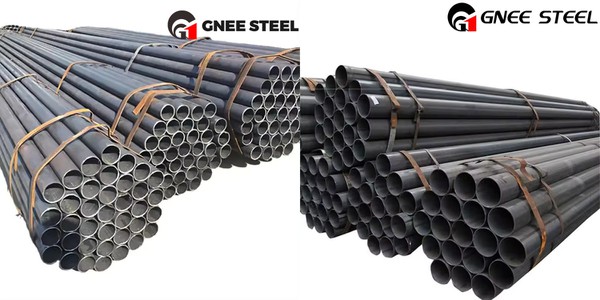

تتضمن عملية اللحام للأنابيب الملحومة ذات التماس المستقيم API 5L X52 بشكل أساسي الخطوات التالية:
فحص المواد
أولاً، تأكد من أن المادة الأصلية للأنبوب الملحوم ذو التماس المستقيم تتوافق مع معيار API 5L X52، وتحقق من وثائق شهادة الجودة للأنبوب، وتحقق من التركيب الكيميائي والخصائص الميكانيكية للمادة. في الوقت نفسه، تحقق من مواد اللحام (قضبان اللحام، وأسلاك اللحام، والتدفق، وما إلى ذلك) للتأكد من أنها تتوافق مع المادة الأصلية، وأنها ذات جودة مؤهلة، ولها شهادات منتج كاملة.
معالجة الأخدود
وفقًا لسمك جدار الأنبوب ومتطلبات عملية اللحام، قم بمعالجة الأخدود المناسب. تشمل أشكال الأخدود الشائعة النوع V، والنوع U، وما إلى ذلك. ويجب ضبط المعلمات مثل زاوية الأخدود وحجم الحافة الحادة وفجوة الجذر بشكل صارم وفقًا لمواصفات إجراء اللحام (WPS). على سبيل المثال، بالنسبة للأنابيب ذات سمك الجدار السميك، يمكن استخدام الأخاديد على شكل حرف U لضمان الالتحام الجيد لجذر اللحام وتقليل كمية معدن الحشو.
أعمال التنظيف
قم بإزالة الشوائب تمامًا مثل الزيت والصدأ والقشور من الأخدود والمناطق المجاورة (بشكل عام 20-30 مم على جانبي الأخدود). يمكن استخدام الطحن الميكانيكي (مثل استخدام طاحونة الزاوية) والتنظيف الكيميائي. يجب أن يكشف السطح المنظف عن بريق معدني لمنع اختلاط الشوائب في اللحام أثناء اللحام، مما يؤدي إلى عيوب مثل المسام وشوائب الخبث.
تحديد موضع الجمعية
قم بتجميع الأنابيب المراد لحامها للتأكد من أن فجوة المؤخرة موحدة ومتسقة. بشكل عام، يتم التحكم في الفجوة ضمن نطاق مناسب (مثل 2-4 ملم). استخدم أداة تثبيت خاصة أو قم بإجراء لحام تحديد المواقع لإصلاح الأنبوب. يجب أن يتوافق طول وتباعد وارتفاع اللحام الموضعي أيضًا مع المعايير ذات الصلة ومتطلبات عملية اللحام. الغرض من تحديد موضع اللحام هو منع الأنبوب من النزوح والتشوه أثناء اللحام.
اختيار طريقة اللحام
بالنسبة للأنابيب الملحومة ذات التماس المستقيم API 5L X52، تشتمل طرق اللحام الشائعة الاستخدام على اللحام بالقوس المغمور، واللحام المحمي بالغاز (مثل اللحام المحمي بغاز ثاني أكسيد الكربون)، وما إلى ذلك. اللحام بالقوس المغمور مناسب لحام الأنابيب ذات الجدران السميكة، وله مزايا كفاءة لحام عالية وجودة لحام جيدة. يتم استخدام اللحام المحمي بالغاز بشكل أكثر شيوعًا في لحام الأنابيب ذات الجدران الرقيقة أو عندما تكون متطلبات التحكم في تشوه اللحام مرتفعة، نظرًا لأن مدخلاته الحرارية صغيرة نسبيًا.
تحديد معلمة اللحام
تحديد معلمات اللحام بشكل معقول بناءً على عوامل مثل طريقة اللحام وسمك جدار الأنبوب وموضع اللحام. على سبيل المثال، عند استخدام اللحام القوسي المغمور، يتم اختيار تيار اللحام عمومًا وفقًا لقطر سلك اللحام وسمك جدار الأنبوب، وعادةً ما يتراوح بين عدة مئات من الأمبيرات وأكثر من ألف أمبير؛ يتراوح جهد اللحام عمومًا بين 25-40V؛ يتم ضبط سرعة اللحام وفقًا لتيار اللحام والجهد لضمان تشكيل لحام جيد. بالنسبة إلى اللحام المحمي بالغاز، يكون تيار اللحام عمومًا بين 100-300A، ويكون جهد اللحام بين 15-30V، ويجب أيضًا التحكم في سرعة اللحام وفقًا للحالة الفعلية.
النقاط الرئيسية لعملية اللحام
أثناء عملية اللحام، يجب أن يبقى القوس ثابتًا. بالنسبة للحام القوس المغمور، يجب الانتباه إلى تغطية التدفق لضمان لحام اللحام تحت الحماية الجيدة للتدفق. بالنسبة إلى اللحام المحمي بالغاز، تأكد من أن تدفق غاز التدريع مناسب (مثل اللحام المحمي بغاز ثاني أكسيد الكربون، يكون تدفق الغاز بشكل عام 10-20لتر/دقيقة) لمنع الهواء من دخول حوض السباحة المنصهر وتوليد المسام. يكون اتجاه اللحام بشكل عام من أسفل الأنبوب إلى أعلى، ومن الضروري التحرك بسرعة موحدة على طول اتجاه التماس المستقيم، ومراقبة شكل وحجم البركة المنصهرة، وضبط معلمات اللحام في الوقت المناسب للحفاظ على المنصهر تجمع في سيولة جيدة واستقرار، مما يضمن أن اللحام جميل وذو جودة موثوقة.
أنبوب فولاذي دائري X52